Carcasas Snap-Fit para Proyectos DIY de Electrónica: Guía Completa
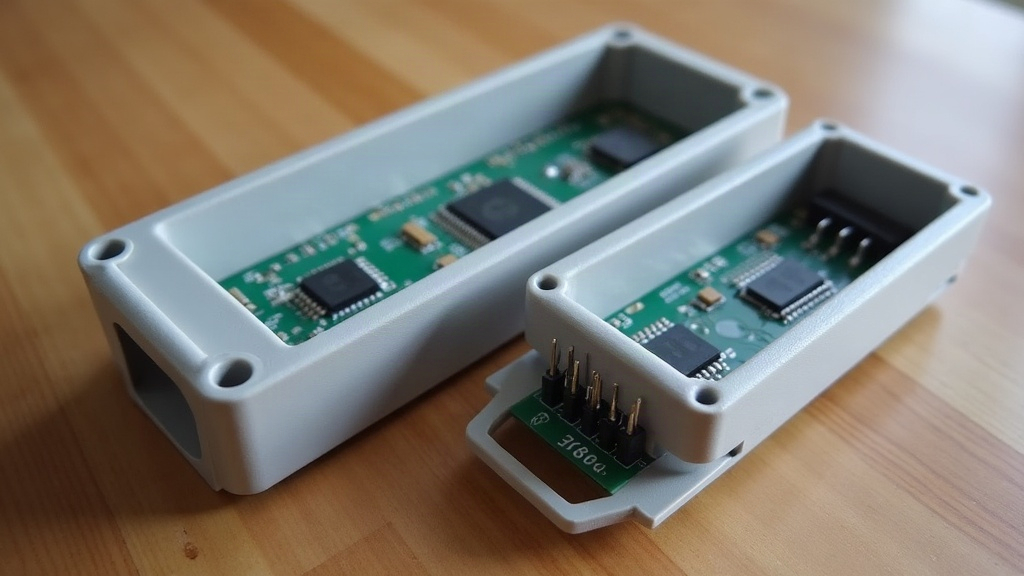
Diseñar una carcasa snap-fit para un proyecto de electrónica DIY significa crear dos piezas que encajan a presión mediante ganchos y salientes, sin tornillos, sin imanes, sin una gota de pegamento. Es la solución casi obligatoria para prototipos, placas tipo Arduino o ESP32, y cualquier producto que vaya a abrirse y cerrarse muchas veces sin que el ajuste se eche a perder.
¿Qué es una unión snap-fit y por qué usarla?
Una unión snap-fit consiste en un gancho flexible (cantilever) que se dobla al insertarse y, al llegar a su sitio, vuelve a su posición original para “enganchar” un reborde o una muesca en la pieza complementaria. Frente a los tornillos, las ventajas son bastante evidentes:
- Ensamblaje más rápido: una sola presión y la carcasa queda cerrada.
- Menos piezas: olvídate de insertos de latón, tornillos o destornilladores.
- Estética más limpia: nada de cabezas de tornillo asomando por fuera.
- Costo menor: menos tiempo imprimiendo soportes y una lista de materiales (BOM) más corta.
El inconveniente, claro, es que el material tiene que soportar la flexión sin fracturarse. Por eso el PETG le gana la partida al PLA casi siempre en este tipo de piezas: el PLA es más rígido, pero también más quebradizo cuando se dobla una y otra vez.
Cálculo básico del gancho (cantilever snap)
El diseño del gancho depende de tres variables: longitud (L), espesor en la base (t) y deflexión necesaria (y). Como regla práctica para impresión FDM, estos son los números que suelen funcionar:
- Relación L/t entre 8 y 15 para evitar roturas.
- Ángulo de inserción (rampa) de 30-45°, que facilita bastante el montaje.
- Ángulo de retención de 85-90° si buscas que el cierre sea permanente, o 45° si quieres poder desmontarlo sin pelear con la pieza.
- Deflexión máxima recomendada: que no supere el 5-8% de la longitud del gancho en PETG.
Una fórmula simplificada para calcular la deflexión permitida es esta:
y_max = (ε × L²) / (1.5 × t)
donde ε es la deformación máxima del material (más o menos 0.08 para PETG impreso con buena adhesión entre capas).
Orientación de impresión: el factor que todos olvidan
Casi todos los fallos en ganchos snap-fit vienen de la delaminación entre capas, no de falta de material. Esto cambia cómo deberías orientar la pieza en el plato:
- Imprime los ganchos de modo que la fuerza de flexión actúe a lo largo de las capas, nunca perpendicular a ellas.
- Si el gancho sale del plano XY, orientarlo en vertical (eje Z) solo tiene sentido si tu impresora tiene muy buena adhesión entre capas. Si no estás seguro, rota la pieza 90° y imprímelo acostado: es más seguro.
- Sube el número de perímetros a 4 o 5 en la base del gancho, que es justo donde se concentra todo el esfuerzo mecánico.
Tolerancias recomendadas para electrónica DIY
Hablando de una impresora FDM bien calibrada, estas son las holguras que suelen dar buenos resultados:
- Holgura entre gancho y muesca: 0.2-0.3 mm por lado.
- Separación entre tapa y base, para que no queden piezas forzadas: 0.15 mm.
- Si trabajas con resina (SLA/MSLA), baja estas holguras a 0.1 mm. La precisión es mayor, sí, pero el material suele ser más frágil y no perdona tanto.
Diseño de la carcasa: elementos clave
- Paredes de al menos 2 mm en zonas estructurales; en el resto, 1.2-1.6 mm bastan para ahorrar peso y filamento.
- Nervaduras internas (ribs) cerca de los ganchos: refuerzan la zona sin tener que engordar toda la pieza.
- Canales de ventilación si tu carcasa aloja un regulador de voltaje o un ESP32 que caliente.
- Pasacables con mordaza integrada: un pequeño snap-fit adicional que sujete el cable USB evita tirones directos sobre la placa, algo que pasa más de lo que uno quisiera.
- Separación mínima de 3 mm entre los pines de la placa y las paredes de la carcasa, para no arriesgarse a un cortocircuito por contacto accidental.
Errores comunes al imprimir snap-fits
- Demasiada holgura: con el uso, la tapa termina abriéndose sola.
- Ganchos demasiado cortos: se parten a la primera apertura, literalmente.
- Usar PLA puro en piezas de apertura frecuente: aguanta bien al principio, pero la flexión repetida lo vuelve quebradizo.
- Saltarse el prototipo de prueba del mecanismo de encastre antes de lanzar la carcasa completa. Parece un paso de más, pero ahorra horas de impresión que luego acaban en la basura.
Flujo de trabajo recomendado
- Modela primero el PCB o módulo exacto en tu software CAD (FreeCAD, Fusion 360).
- Diseña la carcasa alrededor de ese modelo, dejando las tolerancias ya mencionadas.
- Imprime solo el mecanismo snap-fit en una pieza pequeña de prueba.
- Ajusta ángulos y holguras según lo que veas en la práctica.
- Ya con todo calibrado, imprime la carcasa completa.
Conclusión
Diseñar carcasas snap-fit para electrónica DIY mezcla principios sencillos de ingeniería mecánica con algo que solo se aprende probando: cómo se comporta realmente el plástico impreso en capas. Partiendo de una relación L/t correcta, eligiendo PETG antes que PLA, cuidando la orientación de impresión y, sobre todo, probando el mecanismo antes de comprometerte con la pieza final, el resultado son carcasas resistentes, reutilizables y con un acabado que parece de fábrica, sin un solo tornillo de por medio.