Emporte-pièces imprimés en 3D : matériaux et règles de sécurité
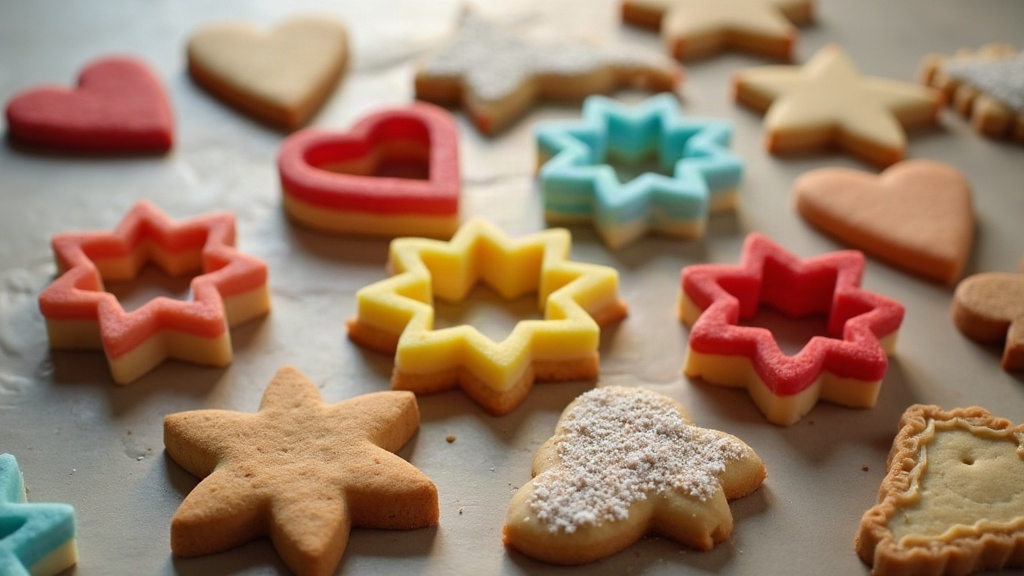
Emporte-pièces imprimés en 3D : sécurité alimentaire et bonnes pratiques de design
Avec l’automne et les fêtes qui pointent le bout de leur nez, fabriquer ses propres emporte-pièces imprimés en 3D séduit de plus en plus de monde. Logique : on peut créer la forme qu’on veut, un sapin biscornu, les initiales des enfants, une silhouette de renard… Mais il y a un piège. Tous les filaments ne se valent pas quand il s’agit de toucher de la nourriture, et toutes les formes ne sont pas pensées pour ça non plus. Voici ce qu’il faut vraiment savoir : les matériaux sûrs, les règles de conception à respecter, et les erreurs qui reviennent trop souvent.
Pourquoi la sécurité alimentaire compte autant que le design
Un emporte-pièce touche directement de la pâte crue, à base d’œufs, de beurre, parfois de lait. Or le plastique imprimé en couches n’est jamais parfaitement lisse : il garde des micro-porosités où les bactéries peuvent se loger, surtout si la pièce est mal finie ou qu’elle passe trop souvent au lave-vaisselle. Résultat : un bon emporte-pièce doit cocher plusieurs cases à la fois.
- Fabriqué dans un matériau certifié contact alimentaire
- Imprimé avec une buse dédiée (jamais celle qui a servi pour d’autres filaments)
- Lisse en surface, sans porosités visibles à l’œil
- Facile à nettoyer et à sécher complètement, pas juste “à peu près sec”
Quels matériaux choisir ?
PLA alimentaire (PLA “food safe”)
Petite précision qui change tout : le PLA standard n’est pas automatiquement sûr pour l’alimentaire. Même si la matière première de base l’est à l’origine, les additifs, colorants et process de fabrication peuvent tout changer. Seuls certains PLA certifiés, marqués “food contact safe” par le fabricant (Colorfabb, Fillamentum, Extrudr en tête), répondent réellement aux normes FDA et européennes. Ses atouts sont connus :
- Impression facile, peu de warping, même sans plateau chauffant exotique
- Bonne rigidité pour découper une pâte à sablés un peu ferme
- Biodégradable, ce qui ne gâche rien
Le revers de la médaille : le PLA commence à se déformer dès 55-60°C. Donc lavage à l’eau tiède uniquement, jamais de cycle chaud au lave-vaisselle, sous peine de retrouver un emporte-pièce gondolé après trois utilisations.
PETG alimentaire
Le PETG certifié food-safe est souvent le meilleur compromis. Il supporte la chaleur jusqu’à 70-80°C, dure plus longtemps dans le temps, et sa surface naturellement plus lisse limite la rétention bactérienne. Si vous comptez utiliser vos emporte-pièces chaque année pendant des fêtes, c’est clairement l’option la plus pérenne.
À éviter absolument
- ABS : dégage des composés volatils à l’impression et n’est pas recommandé pour un contact alimentaire direct, même poli.
- Résines SLA/DLP standard : même “durcies” sous UV, elles restent poreuses et peuvent relâcher des résidus chimiques non polymérisés au contact de la pâte.
- Filaments colorés non certifiés : certains pigments, notamment rouges, jaunes ou noirs profonds, peuvent contenir des traces de métaux lourds.
Les règles de conception (design rules) essentielles
1. Épaisseur de paroi
Pour tenir dans le temps sans gaspiller de filament, comptez 1,2 à 2 mm pour le tranchant et 2 à 3 mm pour la paroi de maintien. En dessous, la pièce fléchit sous la pression de la main.
2. Hauteur du biscuit
Une hauteur de 15 à 20 mm suffit pour découper des pâtes épaisses type sablés ou pain d’épice, sans que la pâte ne remonte et colle sur les bords intérieurs.
3. Angle du tranchant
Un biseau extérieur de 30 à 45° offre une coupe nette, propre, qui ne déchire pas les contours fins (pensez aux pointes d’une étoile). Un bord droit, lui, a tendance à écraser la pâte plutôt qu’à la trancher.
4. Pas de surplombs non supportés
Les détails trop fins en porte-à-faux, lettres fines, motifs filigranés, sont séduisants sur le papier mais fragiles à l’usage. Ils cassent au premier choc et accumulent des résidus de pâte impossibles à nettoyer correctement.
5. Orientation d’impression
Imprimez le contour à plat, couché sur le plateau, plutôt que debout. Cela réduit les lignes de couche visibles sur le tranchant, la zone la plus exposée à la pâte et donc la plus sensible côté hygiène.
Post-traitement : l’étape souvent négligée
Un bon matériau ne suffit pas si la finition est bâclée. Trois gestes simples font toute la différence :
- Poncez légèrement les tranchants avec un papier fin (grain 400 à 600)
- Évitez tout vernis ou résine d’étanchéification non certifiée alimentaire, aussi tentant soit-il pour “sceller” la surface
- Testez l’étanchéité en versant de l’eau savonneuse à l’intérieur de l’emporte-pièce : si une goutte traverse les couches, la pièce n’est pas prête à l’usage
Entretien au quotidien
- Lavage à la main, eau tiède savonneuse, point
- Séchage immédiat et complet (l’humidité qui stagne dans les recoins favorise les moisissures, même sur un plastique certifié)
- Remplacement dès l’apparition de fissures ou d’une opacité suspecte sur la surface
Conclusion
Un emporte-pièce imprimé en 3D peut largement rivaliser avec un modèle acheté en magasin. À une condition : choisir un filament réellement certifié food-safe (PLA ou PETG dédié), respecter des règles de conception précises sur l’épaisseur, l’angle et la hauteur, et ne pas négliger la finition ni l’entretien. Appliquez ces quelques principes et vous obtiendrez des biscuits aux formes uniques pour les fêtes d’automne, sans mauvaise surprise au moment de les déguster.