Imprimer une armure chainmail 3D qui flexe sans casser : guide complet
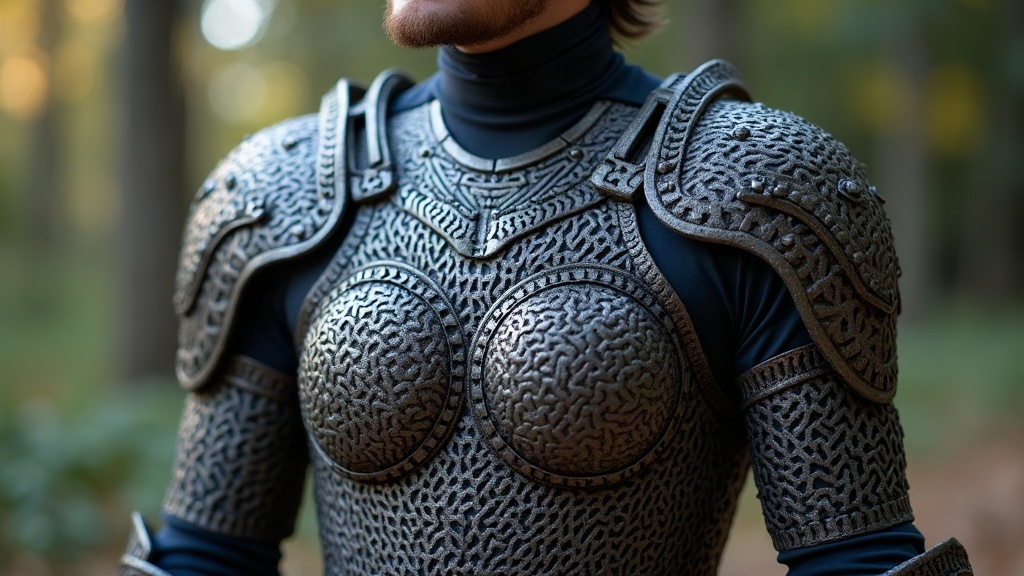
Imprimer une armure chainmail en 3D qui s’articule librement sans jamais se fissurer
Imprimer une chainmail qui bouge vraiment, sans qu’un seul anneau ne cède au bout de dix flexions, c’est l’un des exercices les plus gratifiants qu’on puisse se lancer en FDM. Contrairement à une pièce rigide classique, la chainmail repose sur des centaines d’anneaux imbriqués qui doivent glisser les uns contre les autres tout en encaissant des contraintes de flexion répétées, parfois des milliers de fois pendant une seule convention cosplay. Voyons quels matériaux, réglages et choix de conception permettent d’obtenir un résultat souple et qui dure dans le temps.
Pourquoi la chainmail imprimée casse-t-elle souvent ?
Trois raisons reviennent sans cesse quand une chainmail se brise :
- Mauvais choix de matériau : un PLA rigide se fissure dès la première flexion, il n’a tout simplement aucune élasticité à offrir.
- Tolérances trop serrées : les anneaux frottent entre eux, créent des points de friction où les contraintes se concentrent au lieu de se répartir.
- Orientation des couches inadaptée : les forces s’appliquent perpendiculairement aux couches, pile à l’endroit où l’adhésion FDM est la plus faible.
Choisir le bon matériau
TPU : le choix de référence
Le TPU (polyuréthane thermoplastique) reste la référence quand il s’agit de plier sans casser :
- Une dureté Shore 85A-95A donne un bon équilibre entre souplesse et tenue de forme. En dessous de 85A, la pièce devient trop molle et perd sa structure.
- Le TPU absorbe les chocs répétés sans laisser de microfissures se propager.
- Il garde sa flexibilité même après des centaines de cycles de mouvement, ce qui compte énormément pour une pièce portée plusieurs heures d’affilée.
Alternatives possibles
- Nylon (PA12) : excellente résistance à la fatigue, mais il faut une imprimante avec enceinte chauffée, sinon le gauchissement guette.
- PETG : plus rigide que le TPU, intéressant pour des mailles plus grosses où une légère flexion suffit amplement.
- PLA+ flexible : à éviter pour tout ce qui subit des flexions répétées. Il tient un moment, puis devient cassant.
Concevoir les anneaux pour qu’ils s’emboîtent sans frotter
Tout se joue dans le jeu (clearance) laissé entre les anneaux imbriqués.
- Prévoyez un jeu de 0,3 à 0,5 mm pour le TPU, un peu moins pour le nylon.
- Arrondissez les sections de contact. Les angles vifs concentrent les contraintes et finissent par craquer en premier.
- Préférez des anneaux à section ovale ou en D plutôt que ronde pure, ils limitent nettement les points de blocage.
- Avant de lancer l’impression complète, testez un échantillon de 3x3 anneaux. Dix minutes d’impression peuvent vous épargner des heures de réglages ratés.
Réglages d’impression recommandés
- Hauteur de couche : 0,16 à 0,2 mm, bon compromis entre détail et résistance.
- Température de buse : 220-230°C pour le TPU, avec un flow réduit à 95% pour limiter le suintement.
- Vitesse d’impression : ralentissez à 20-30 mm/s sur les anneaux. Le TPU demande une extrusion plus lente, sans quoi l’extrudeur finit par bourrer.
- Rétraction minimale : désactivez-la ou réduisez-la fortement, le TPU file facilement dans le tube et une rétraction trop agressive crée des bulles ou des ratés.
- Pas de support à l’intérieur des anneaux : pensez la géométrie pour qu’elle s’auto-supporte via des ponts courts.
Orientation et stratégie d’impression
- Imprimez les anneaux à plat, perpendiculairement à l’axe de flexion prévu, pour que les couches travaillent en compression plutôt qu’en traction.
- Pour une grande plaque de chainmail, mieux vaut imprimer plusieurs modules à assembler ensuite qu’une seule pièce monolithique. Ça réduit nettement le risque de gauchissement, surtout sur un plateau de 250x250 mm ou plus.
- Ajoutez 2 à 3 périmètres minimum, sans remplissage dense. Un remplissage à 100% donne une pièce cassante, exactement l’inverse de ce qu’on cherche.
Post-traitement pour renforcer la souplesse
- Laissez refroidir les pièces en TPU lentement, pour éviter les contraintes résiduelles qui fragilisent la structure.
- Manipulez chaque anneau à la main après impression, quelques flexions douces suffisent pour “assouplir” les liaisons avant un usage intensif.
- Évitez les solvants et le lissage à la vapeur : ça fragilise le TPU au lieu de l’améliorer.
Erreurs fréquentes à éviter
- Imprimer tous les anneaux soudés en un seul bloc, sans jeu : résultat rigide et cassant garanti.
- Utiliser du PLA pour un cosplay porté activement. Il tiendra pour une photo, pas pour une convention entière de huit heures.
- Négliger le test d’échantillon. Un défaut de tolérance sur 3 anneaux se répète, identique, sur les 300 suivants.
Conclusion
Une chainmail imprimée en 3D qui flexe sans casser, ce n’est jamais qu’une question de matériau. C’est l’équilibre entre le choix du TPU, un jeu précis entre anneaux, une orientation réfléchie et des réglages adaptés qui garantit à la fois souplesse et longévité. Testez d’abord un petit module, soignez vos tolérances, évitez les remplissages trop denses, et vous obtiendrez une armure aussi mobile que résistante, prête aussi bien pour une séance photo que pour une convention entière sur le dos.