Prototypage de semelles orthopédiques sur mesure en TPU Shore-A 85
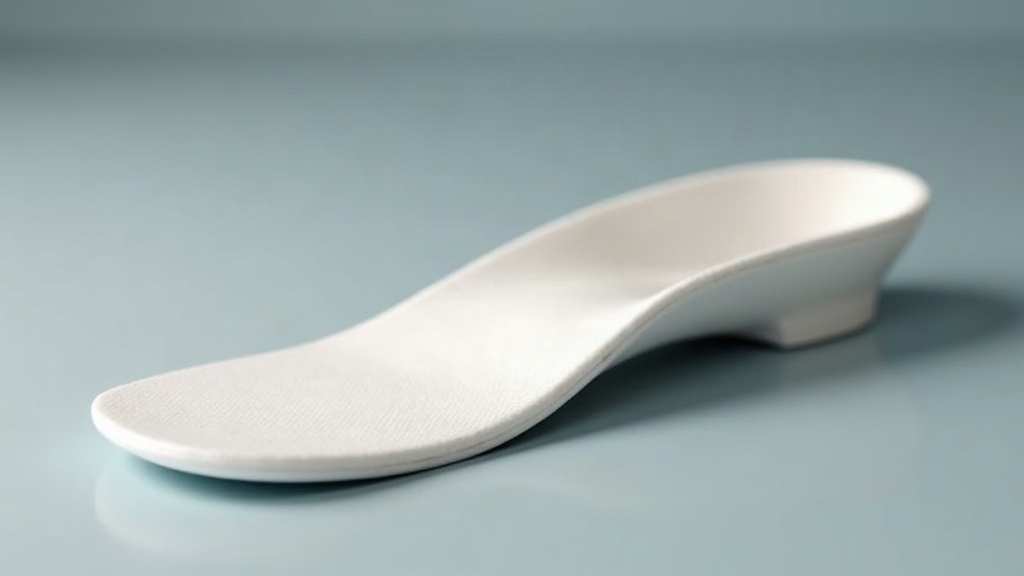
Le prototypage de semelles orthopédiques sur mesure en TPU Shore-A 85
Pendant longtemps, fabriquer une orthèse plantaire sur mesure imposait un passage obligé par le moulage en plâtre, puis la fraiseuse CNC, avec des délais qui s’étiraient sur plusieurs semaines. Le patient attendait, le podologue ajustait à l’aveugle, et le moindre changement de forme repartait pour un tour complet. L’impression 3D en filament TPU Shore-A 85 change la donne : on produit une orthèse fonctionnelle en quelques heures, testable directement sur le patient, et modifiable à moindre coût si l’ajustement n’est pas parfait du premier coup. Voici pourquoi ce matériau s’impose, comment organiser le flux de travail, et quels réglages d’impression font vraiment la différence.
Pourquoi le TPU Shore-A 85 est le bon compromis
Le TPU (polyuréthane thermoplastique) existe en plusieurs duretés, mesurées sur l’échelle Shore A. Le grade 85A se situe pile à l’endroit stratégique, entre souplesse et maintien :
- TPU 95A : rigide, parfait pour des coques ou des orthèses structurelles. Mais trop dur pour absorber les chocs répétés de la marche, il transmet plutôt qu’il n’amortit.
- TPU 85A : assez flexible pour jouer les amortisseurs, tout en gardant la rigidité nécessaire au soutien de la voûte plantaire. C’est le point d’équilibre recherché.
- TPU 75A et moins : très souple, presque mou sous les doigts. Mais il devient capricieux à imprimer (déformations, bourrages) et n’offre plus assez de tenue mécanique.
En pratique, une dureté Shore-A 85 reproduit assez fidèlement le comportement des semelles en EVA de densité moyenne, celles que les podologues utilisent depuis des années. Sauf qu’ici, on gagne en plus tout ce que l’impression 3D permet : géométries complexes, zones à densité variable, personnalisation totale pied par pied.
Le flux de travail en 5 étapes
1. Acquisition de l’empreinte plantaire
Tout part de la capture de la morphologie du pied. Trois méthodes se croisent sur le terrain :
- Scanner 3D (photogrammétrie ou scanner optique) : la plus précise des trois, elle reste la référence pour un prototypage professionnel sérieux.
- Boîte à mousse d’empreinte : méthode plus artisanale, l’empreinte négative est ensuite numérisée.
- Application smartphone : quelques applis génèrent un modèle 3D à partir d’une série de photos. Moins précis, mais largement suffisant pour un premier prototype à valider.
2. Modélisation paramétrique
Le modèle brut est retravaillé dans un logiciel de CAO (Fusion 360, Blender, ou des outils dédiés au métier). Trois points à ne pas négliger :
- Ajuster l’épaisseur de base entre 2 et 4 mm selon la robustesse recherchée.
- Ajouter un soutien de voûte plantaire de 10 à 18 mm de hauteur, selon la pathologie du patient.
- Prévoir une légère surépaisseur au niveau du talon, pour absorber le choc du premier contact au sol.
3. Choix des zones de densité
C’est là que l’impression 3D prend tout son sens face aux méthodes classiques : on module le remplissage zone par zone. Concrètement, un remplissage dense sous la voûte pour tenir le pied, et un remplissage plus aéré au talon pour encaisser les impacts. Impossible à faire avec un simple bloc d’EVA découpé.
4. Impression en TPU Shore-A 85
Voici les réglages qui, en pratique, évitent 90 % des ratés :
- Buse : 0,4 mm minimum, mais 0,6 mm réduit franchement les obstructions.
- Température d’extrusion : 210 à 235 °C (fiez-vous d’abord à la fiche du fabricant, chaque bobine a ses particularités).
- Température du plateau : 30 à 50 °C, avec une aide à l’adhésion (colle bâton ou BuildTak).
- Vitesse : 20 à 30 mm/s. Le TPU déteste qu’on le presse, il faut lui laisser le temps de se poser.
- Rétraction : désactivée, ou alors très faible (0,5 à 1 mm), sous peine de bourrages fréquents.
- Extrudeuse : privilégier une configuration direct drive. Un Bowden long transforme l’impression du TPU en calvaire, avec des filaments qui s’écrasent avant même d’atteindre la buse.
- Remplissage : motif gyroïde ou nid d’abeille, entre 30 et 50 %, pour un bon équilibre entre amorti et soutien.
5. Finition et test
Une fois l’impression terminée, on ébavure les contours, puis on fait tester la semelle en conditions réelles, dans une chaussure, en marchant. C’est tout l’intérêt du prototypage : si l’appui n’est pas idéal, on ajuste l’épaisseur ou le remplissage, et on relance une impression. Le patient repart avec une version corrigée le jour même, ou le lendemain au pire.
Questions fréquentes
Peut-on imprimer une semelle complète en TPU 85A ?
Oui, c’est possible. Mais pour les patients plus lourds, ou pour des semelles très sollicitées (sport, station debout prolongée), on préfère souvent combiner une base rigide (PLA, PETG ou nylon) avec une couche supérieure en TPU 85A pour le confort. Le meilleur des deux mondes.
Le TPU 85A résiste-t-il à l’usure quotidienne ?
Sa résistance à l’abrasion est correcte, mais tout dépend de l’épaisseur et du taux de remplissage choisis. Pour un usage au long cours, visez au minimum 3 mm d’épaisseur et 40 % de remplissage. En dessous, l’usure se voit vite, surtout aux points d’appui.
Faut-il un plateau chauffant ?
Ce n’est pas strictement obligatoire, mais un plateau à 30-50 °C améliore nettement l’adhérence de la première couche et limite le warping. Sans plateau chauffant, on peut s’en sortir avec du BuildTak ou de la laque, mais les résultats sont moins réguliers.
Conclusion
Le prototypage de semelles orthopédiques sur mesure en TPU Shore-A 85 ouvre une voie plus rapide, plus personnalisée et plus économique pour la podologie. En maîtrisant la modélisation, les zones de densité et les réglages propres au flexible, on peut livrer en une journée un prototype ajusté que le patient essaie réellement, et itérer autant de fois qu’il faut jusqu’à trouver l’orthèse qui lui convient.