Custom Orthotic Insole Prototyping mit Shore-A 85 TPU: Leitfaden
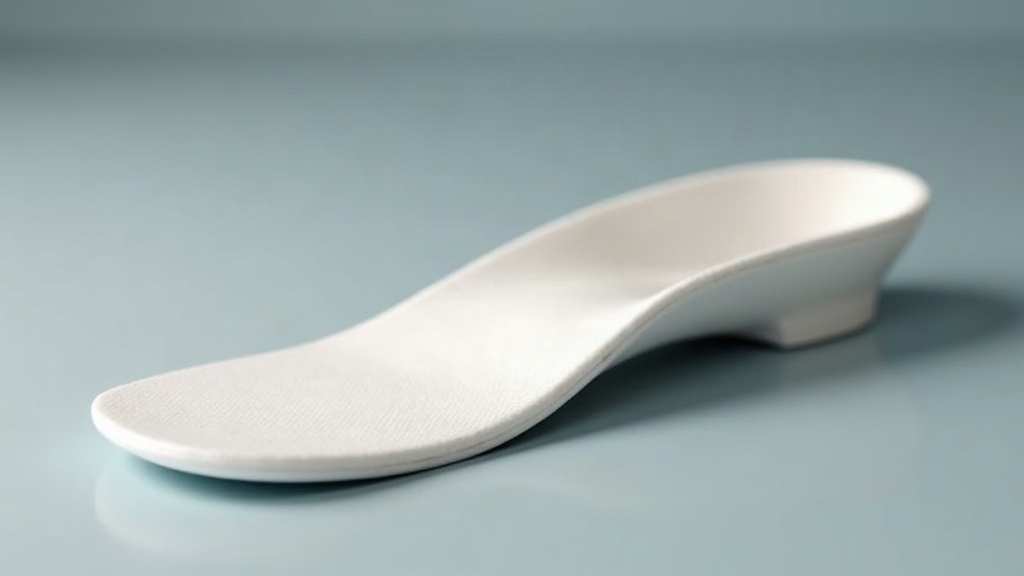
Custom Orthotic Insole Prototyping mit Shore-A 85 TPU
Maßgefertigte orthopädische Einlagen aus dem 3D-Drucker sind längst keine Randerscheinung mehr. In vielen Praxen, orthopädischen Laboren und Sanitätshäusern gehört das inzwischen zum Alltag. Zentral für diesen Workflow ist ein bestimmtes Material: Shore-A 85 TPU. Dieses thermoplastische Polyurethan bringt genau die Steifigkeit mit, die für eine funktionierende Stützkorrektur nötig ist, bleibt aber flexibel genug für ein Fußbett, das man den ganzen Tag tragen kann, ohne darüber nachzudenken. Im Folgenden geht es darum, warum Shore-A 85 der Sweet Spot fürs Custom Orthotic Insole Prototyping ist, wie der Weg vom Fußscan zum druckfertigen Modell aussieht und welche Druckparameter – neben der richtigen Materialvorbereitung und Trocknung – am Ende tatsächlich den Unterschied machen.
Warum Shore-A 85 TPU der Sweet Spot für Einlagen ist
TPU gibt es in ganz unterschiedlichen Härtegraden, von butterweichem Shore-A 70 bis fast schon starrem Shore-D 60. Bei orthopädischen Einlagen entscheidet die Härte darüber, wie gut Korrektur und Komfort zusammenspielen. Und da liegen Welten zwischen den einzelnen Stufen.
- Shore-A 70–80: Fühlt sich angenehm weich an, federt schön. Nur: Das Fußgewölbe wird kaum gestützt, und unter Belastung verliert das Material relativ schnell seine Form.
- Shore-A 85: Der Kompromiss, der in der Praxis am häufigsten funktioniert. Genug Widerstand, um Längs- und Quergewölbe wirklich zu stützen, aber noch elastisch genug, damit keine Druckstellen entstehen.
- Shore-A 90–95: Deutlich fester, fast schon sportlich. Gut für starke Korrekturen oder Belastungsspitzen im Sport, aber wer das acht Stunden am Stück im Büroschuh trägt, merkt es unangenehm.
Shore-A 85 sitzt also genau zwischen diesen beiden Polen: fest genug für die medizinische Korrekturfunktion, weich genug, um im Alltag nicht zu stören. Kein Wunder, dass fast jeder Leitfaden zum Einlagen-Prototyping mit genau diesem Wert startet.
Die Shore-Skala richtig verstehen
Gemessen wird bei der Shore-A-Skala, wie tief ein Prüfkörper in das Material eindringt. Je höher der Wert, desto härter das Material, so weit die Theorie. In der Praxis lohnt sich ein zweiter Blick:
- Die Skala ist nicht linear. Der Sprung von 85 auf 90 fühlt sich deutlich härter an als der von 70 auf 75, das überrascht viele Einsteiger.
- Die tatsächliche Härte hängt genauso von Druckdichte und Wandstärke ab wie vom Filament selbst.
- Ein gedrucktes Bauteil ist fast immer weicher als auf der Filamentrolle angegeben, weil die einzelnen Schichten nie zu 100 % miteinander verschmelzen.
Die Filament-Härte ist also nur ein Startwert, keine Garantie. Die eigentliche Feinjustierung der Einlagen-Härte läuft über Infill, Wandstärke und Schichtdicke, das ist der eigentliche Hebel.
Vom Fußscan zum druckfertigen Prototyp
Der Weg vom ersten Termin bis zum fertigen Prototyp lässt sich grob in fünf Schritte gliedern.
1. Fußvermessung
Am Anfang steht eine möglichst genaue Erfassung der Fußform. Drei Methoden haben sich etabliert:
- 3D-Scanner: Liefert die exakteste Grundlage, erfasst das Fußgewölbe sowohl belastet als auch unbelastet, kostet aber mehr in der Anschaffung.
- Druckmessplatte: Zeigt, wo der Druck beim Stehen und Gehen tatsächlich hinwandert, und hilft dabei, die richtigen Korrekturzonen zu markieren.
- Schaumabdruck oder Gipsabdruck: Die klassische, bewährte Variante, die danach digitalisiert wird. Langsamer, aber nach wie vor solide.
2. CAD-Modellierung
In einem CAD-Programm, ob Fusion 360, Blender oder spezialisierte Orthesen-Software, entsteht daraus das eigentliche Einlagenmodell. Drei Elemente sind hier besonders wichtig:
- Wölbungsstütze: Je nach Fußtyp, Platt-, Hohl- oder Senkfuß, wird das Längsgewölbe unterschiedlich stark angehoben. Bei einem ausgeprägten Senkfuß kann das schon mal einige Millimeter mehr Höhe bedeuten als bei einem neutralen Fuß.
- Fersenschale: Eine leichte Vertiefung, die die Ferse stabilisiert und ein seitliches Wegknicken verhindert.
- Pelotte: Eine Quergewölbestütze knapp hinter den Mittelfußköpfchen, die den Vorfuß spürbar entlastet.
3. Druckparameter für Shore-A 85 TPU
TPU ist kein Filament, das man einfach so „mitdruckt”. Es ist flexibel, zieht Feuchtigkeit aus der Luft und verzieht sich gerne, wenn man nicht aufpasst. Diese Werte haben sich in der Praxis als zuverlässig erwiesen:
- Düsentemperatur: 220–240 °C. Etwas mehr Hitze verbessert die Haftung zwischen den Schichten deutlich.
- Druckbett: 30–50 °C, am besten mit PEI-Platte oder etwas Klebestift als Unterstützung.
- Druckgeschwindigkeit: langsam, 15–30 mm/s. Wer schneller drucken will, riskiert Verstopfungen und wellige Schichten.
- Schichtdicke: 0,16–0,20 mm für eine saubere, glatte Oberfläche.
- Infill: 30–50 %, am besten mit Gyroid- oder Wabenmuster, das erhält die Flexibilität ohne die Stabilität zu opfern.
- Rückzug (Retraction): möglichst deaktiviert oder minimal, etwa 0,5–1 mm, sonst drohen Düsenverstopfungen.
- Direkt-Extruder: so gut wie Pflicht. Bowden-Systeme kommen mit dem weichen Filament regelmäßig ins Straucheln.
4. Nachbearbeitung
Nach dem Druck ist noch nicht Schluss, im Gegenteil:
- Stützstrukturen entfernen und die Oberfläche mit feinem Schleifpapier nachziehen.
- Wärmebehandlung (Annealing): 30–60 Minuten bei 60–80 °C im Ofen. Das klingt nach einem Extra-Schritt, verbessert die Schichthaftung aber merklich und macht die Einlage insgesamt langlebiger.
- Decklage: Eine weiche Deckschicht aus EVA oder Leder sorgt für zusätzlichen Tragekomfort und schützt die Unterseite vor Abrieb.
5. Testen und Iterieren
Kein Prototyp ist beim ersten Versuch perfekt, das muss man einfach akzeptieren. Die Einlage sollte im echten Schuh getragen werden, dabei prüft man Druckstellen, Passform und ob die Stützfunktion tatsächlich greift. In der Regel braucht es zwei bis drei Anpassungsrunden, bis alles wirklich passt.
Häufige Fehler beim TPU-Druck, und wie Sie sie vermeiden
- Verstopfte Düse: Filament vorher trocknen (60 °C, 4–6 Stunden) und auf einen Direkt-Extruder setzen.
- Schlechte Schichthaftung: Düsentemperatur hochsetzen, Geschwindigkeit runter.
- Zu weiches Endprodukt: Infill oder Wandstärke erhöhen, die Nennhärte auf der Filamentrolle ist eben nur ein Richtwert.
- Verzogene Einlage: Für gute Betthaftung sorgen und Zugluft während des Drucks vermeiden, ein offenes Fenster im Winter reicht schon, um Probleme zu verursachen.
Fazit
Das Custom Orthotic Insole Prototyping mit Shore-A 85 TPU ist ein Einstieg in die personalisierte Orthopädietechnik, der sich mit vertretbarem Aufwand tatsächlich umsetzen lässt. Shore-A 85 bringt genau die Balance aus Stützkraft und Komfort, die für ein alltagstaugliches Ergebnis nötig ist. Mit den passenden Druckparametern, niedrige Geschwindigkeit, höhere Temperatur, moderates Infill, entstehen Prototypen, die auch echten medizinischen Anforderungen gewachsen sind. Wer den Ablauf aus Scan, CAD-Modell, Druck und mehreren Testrunden einmal verinnerlicht hat, kann Einlagen bauen, die wirklich auf den individuellen Fuß zugeschnitten sind, oft schneller, günstiger und passgenauer als mit vielen klassischen Verfahren.