Flexible Kettenrüstung drucken: Interlocking Chainmail ohne Risse
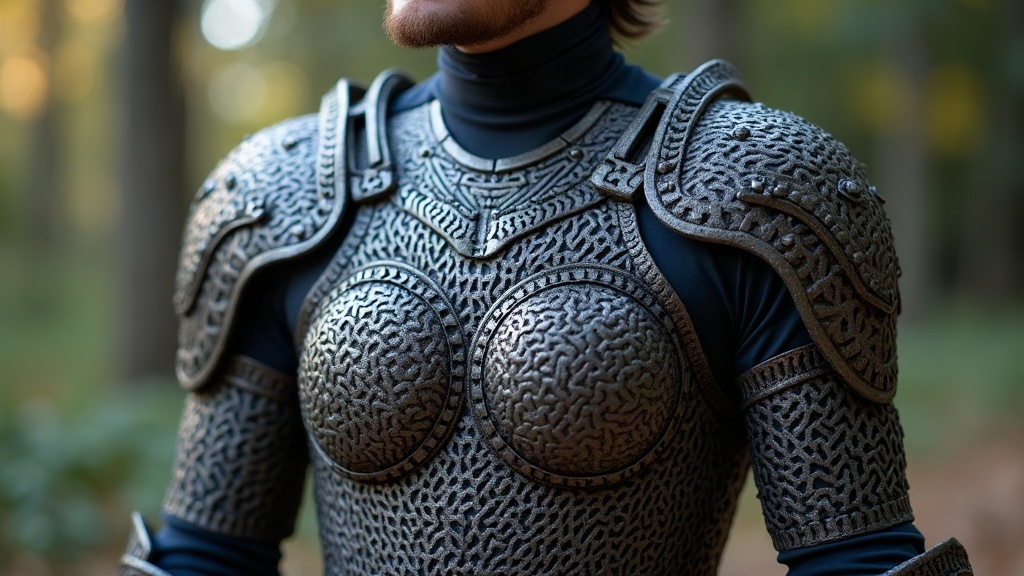
Interlockende Kettenrüstung (Chainmail) im 3D-Druck herzustellen, klingt nach einem Wochenendprojekt. Ist es aber nicht. Wer schon einmal ein Chainmail-Modell gedruckt hat und beim ersten vorsichtigen Biegen dieses leise, fiese Knacken gehört hat, kennt das Problem: Die Ringe brechen ausgerechnet dort, wo sie am meisten arbeiten müssen. In diesem Artikel zeige ich dir, mit welcher Materialwahl, Druckorientierung und Nachbearbeitung eine Kettenrüstung entsteht, die sich tatsächlich wie Metall anfühlt, ohne beim zweiten Einsatz spröde auseinanderzufallen.
Warum bricht gedrucktes Chainmail überhaupt?
Die meisten Fehlversuche scheitern an drei immer gleichen 3D-Druck-Problemen:
- Falsches Material: Starre Filamente wie PLA oder PETG sind für wiederholtes Biegen schlicht die falsche Wahl. Sie reißen an der Schichtgrenze, sobald an einer Stelle Spannung aufgebaut wird, oft schon nach wenigen Biegezyklen.
- Schlechte Schichthaftung: Print-in-Place-Modelle erzeugen Ringe, die sich direkt beim Druck ineinander verschränken müssen. Jede Schicht ist dabei eine potenzielle Sollbruchstelle, besonders bei dünnen Ringquerschnitten unter einem Millimeter.
- Zu enge Toleranzen: Wird der Spalt zwischen den Ringen zu knapp bemessen, entsteht beim ersten Bewegen Reibung, und aus Reibung werden über Zeit Mikrorisse.
Das richtige Material wählen
Für flexible, interlockende Rüstungsteile hat sich in der Praxis eine ziemlich klare Rangfolge herauskristallisiert.
1. TPU (95A)
TPU mit einer Shore-Härte von 95A ist der beste Kompromiss aus Flexibilität und Formstabilität. Es biegt sich, ohne seine Form komplett zu verlieren, und verzeiht durch seine Elastizität auch mal einen kleinen Druckfehler, der bei PLA sofort zum Bruch führen würde.
2. TPU 85A (weicher)
Für besonders bewegliche Bereiche wie Ellenbogen oder Nacken lohnt sich das weichere 85A. Der Haken: Bei dünnen Ringen unter 1,2 mm Wandstärke neigt es eher zum Einreißen statt zum sauberen Brechen. Das klingt erstmal schlechter, ist aber in der Praxis oft reparierbar, ganz anders als der spröde, endgültige Bruch bei PLA.
3. Nylon (PA12) für High-End-Projekte
Wer Zugang zu einem SLS-Drucker hat, bekommt mit Nylon die realistischste Haptik und eine Dauerbiegefestigkeit, die TPU klar übertrifft, allerdings zu einem Preis, der ein Mehrfaches des Filamentpreises ausmachen kann.
Vermeiden solltest du: PLA, PETG und Hartharze für UV-Resin-Drucker. Die funktionieren bestenfalls für statische Deko-Chainmail auf dem Regal, nicht für tragbare, sich bewegende Rüstungsteile.
Druckeinstellungen, die den Unterschied machen
- Wandstärke der Ringe: Mindestens 1,6 bis 2,0 mm bei TPU 95A. Dünnere Ringe wirken auf Fotos filigraner und schicker, brechen aber unter Dauerbelastung zuverlässig früher.
- Fülldichte (Infill): 15 bis 25 % genügt für die meisten Ringe. Mehr Dichte macht die Ringe nur steifer und erhöht paradoxerweise die Bruchgefahr genau an den Übergängen.
- Drucktemperatur: TPU bei 220 bis 230 °C drucken, mit reduzierter Geschwindigkeit von 20 bis 30 mm/s. Wer hier zu schnell druckt, bekommt eine schwache Schichtbindung, die man erst beim Tragen bemerkt.
- Orientierung: Ringe liegend drucken, nicht stehend. So verlaufen die Schichten parallel zur Biegerichtung statt quer dazu, was das Risiko von Querrissen deutlich senkt.
- Toleranz zwischen Ringen: 0,3 bis 0,4 mm Spielraum einplanen. Das reicht für echte Bewegungsfreiheit, ohne dass die Ringe locker aus dem Verbund rutschen.
Nachbearbeitung für mehr Flexibilität
- Annealing (leichtes Tempern): Kurzes, kontrolliertes Erwärmen bei etwa 80 bis 90 °C kann innere Spannungen im TPU abbauen und die Dauerbiegefestigkeit spürbar verbessern.
- Bewegung einlaufen lassen: Neue Chainmail-Abschnitte vor dem ersten Tragen vorsichtig mehrfach durchbiegen. Das lockert die Ringe regelrecht ein und verteilt Spannungen gleichmäßiger, ähnlich wie man neue Lederschuhe einläuft.
- Reparatur statt Neudruck: Ein einzelner gerissener Ring lässt sich oft mit einem kleinen TPU-Flicken oder durch Einlöten eines Ersatzrings flicken. Spart Material, Druckzeit und vor allem Nerven kurz vor einer Convention.
Praxisbeispiel: Schultern vs. Ellenbogen
Schulterpartien brauchen weniger Flexibilität, dafür mehr Stabilität, hier eignet sich TPU 95A mit etwas höherer Wandstärke. Ellenbogen und Knie dagegen brauchen maximale Beweglichkeit: weicheres TPU 85A mit kleineren, aber zahlreicheren Ringen verteilt die Biegebelastung auf viele Gelenkpunkte statt auf wenige, stark beanspruchte Stellen. Genau diese Verteilung entscheidet oft darüber, ob ein Kostüm nach drei Conventions noch intakt ist oder schon an der ersten Nahtstelle zerbröselt.
Fazit
Interlockendes Chainmail im 3D-Druck ohne Risse zu fertigen, ist kein Zufallsprodukt. Es ist das Ergebnis bewusster Entscheidungen: flexibles TPU statt starrem Filament, ausreichende Wandstärke, die passende Druckorientierung und sinnvoll bemessene Toleranzen zwischen den Ringen. Wer diese Grundlagen beachtet, bekommt eine Rüstung, die sich organisch bewegt, Belastung aushält und auch nach vielen Trageeinsätzen nicht ausgerechnet an den Gelenken auseinanderbricht. Für Cosplayer und Requisitenbauer lohnt sich der etwas höhere Materialaufwand von TPU definitiv: Am Ende steht eine Rüstung, die nicht nur gut aussieht, sondern beim Tragen auch wirklich hält, was sie verspricht.