Carcasas Snap-Fit para Raspberry Pi Zero 2 W: Guía de Diseño
Por qué una carcasa snap-fit para la Raspberry Pi Zero 2 W
Diseñar una carcasa snap-fit para la Raspberry Pi Zero 2 W sigue siendo, para mí, una de las soluciones más elegantes cuando quieres proteger la placa sin meter ni un solo tornillo. El sistema es simple: clips plásticos flexibles que se enganchan al cerrar las dos mitades, respetando siempre las tolerancias del material impreso. Se abre y se cierra cientos de veces sin herramientas, sin destornilladores perdidos en el cajón, sin roscas que se pelan al tercer uso.
La Zero 2 W es la placa más pequeña y barata de toda la familia Raspberry Pi. Perfecta para proyectos portátiles, IoT, wearables. Y precisamente por eso una carcasa snap-fit tiene tanto sentido aquí: reduce peso, abarata la producción en serie y simplifica el ensamblaje hasta un punto que ya quisieran otros formatos de placa.
En esta guía repasamos las medidas reales de la placa, cómo dimensionar los clips, qué tolerancias dejar si imprimes en 3D, qué material conviene según el uso y, sobre todo, cómo resolver el mayor dolor de cabeza de esta placa: el calor.
Medidas y puntos de anclaje de la placa
Antes de abrir tu software de CAD, ten a mano las cifras exactas. No hay margen para “a ojo” en una pieza tan pequeña.
- Dimensiones: 65 × 30 × 5 mm y apenas 5 gramos de peso.
- Orificios de montaje: cuatro agujeros M2.5 distribuidos en un rectángulo de 58 × 23 mm.
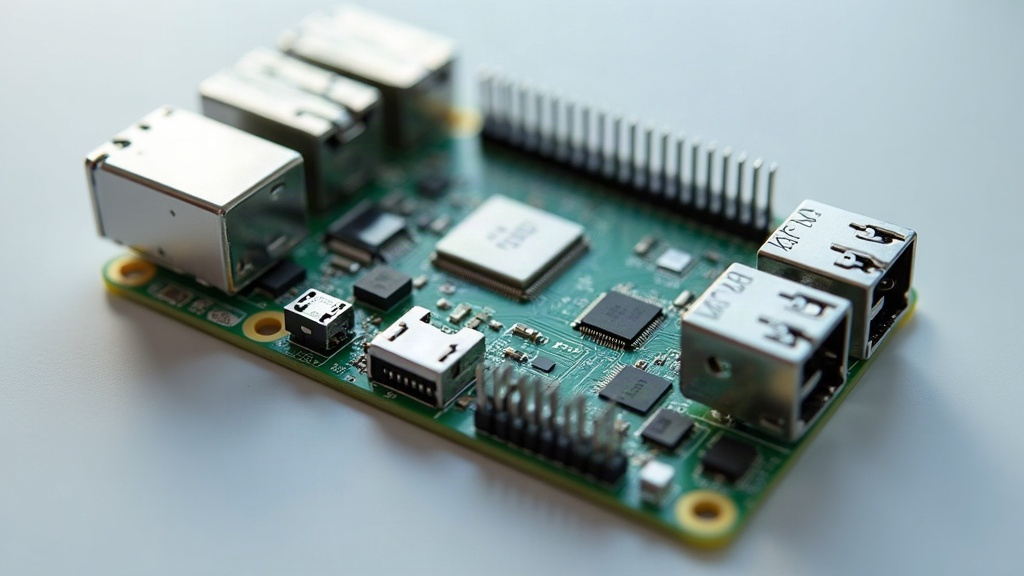
- Conectores a respetar: mini HDMI, dos puertos micro USB (uno de alimentación, otro de datos/OTG), ranura microSD, conector CSI para cámara y cabecera GPIO de 40 pines (sin soldar en la mayoría de unidades que se venden).
Un fallo que veo repetirse mucho: olvidar que el conector microSD sobresale un poco del borde de la placa. Si quieres sacar la tarjeta sin desmontar la caja entera, deja una ranura de acceso de al menos 12 mm de ancho. Parece un detalle menor hasta que tienes que abrir el proyecto entero solo para cambiar una tarjeta de 8 GB.
Diseño de los clips snap-fit
El clip más usado en piezas impresas es el clip en voladizo (cantilever): una viga flexible con un gancho en la punta que se dobla al insertar y vuelve a su posición cuando queda encajada. Para una caja del tamaño de la Zero 2 W, estos son valores de partida razonables:
- Longitud de la viga: 6-8 mm (cuanto más larga, más flexión soporta sin partirse).
- Espesor: 1-1,5 mm en FDM; bájalo a 0,8-1 mm si imprimes en resina.
- Ángulo de entrada: 25-30°, para que el clip deslice sin forzar.
- Ángulo de retención: 80-90°, así no se suelta con vibraciones (piensa en un dron o un robot que lleve la placa a bordo).
- Altura del gancho: 0,6-1 mm de penetración.
Reparte entre 4 y 6 clips por el perímetro: dos en los lados largos y al menos uno en cada lado corto. Y evita ponerlos justo en las esquinas, ahí el material es más rígido y se agrieta con facilidad.
Tolerancias y holguras para impresión 3D
Aquí se decide si tu caja cierra a la primera o si acabas lijando bordes durante media hora.
- FDM (filamento): deja una holgura de 0,2-0,3 mm entre las dos mitades y en los clips. La boquilla siempre deja bordes ligeramente abultados, y sin ese margen la pieza no entra.
- Resina (SLA): puedes bajar a 0,05-0,1 mm gracias a la mayor precisión dimensional del proceso.
- Primera capa (“elephant foot”): ese ensanchamiento típico de la base se compensa con un chaflán de 0,2 mm o ajustando la altura de la primera capa en el slicer.
Antes de imprimir la caja entera, imprime un test de tolerancia: un clip aislado, o solo una esquina. Cinco minutos de impresión de prueba te ahorran horas reimprimiendo la pieza completa cuando descubres que el clip no cierra.
Materiales recomendados
No todos los plásticos flexan igual, y eso decide cuántos ciclos de apertura aguantará tu carcasa antes de que un clip se rompa.
- PLA: el más fácil de imprimir y el más barato, pero es rígido. Los clips gruesos tienden a romperse con el uso repetido. Bueno para un prototipo rápido, no tanto para el producto final.
- PETG: el mejor equilibrio entre flexibilidad y resistencia para snap-fits. Aguanta cientos de ciclos de apertura y tolera mejor el calor. Es mi recomendación para uso real.
- ABS/ASA: muy durable y resistente térmicamente, pero necesita cámara caliente en la impresora y buena ventilación en la sala. No es la opción más cómoda si imprimes en casa sin extractor.
- Resina estándar: acabado y detalle excelentes, aunque más frágil. Si la caja se va a abrir con frecuencia, mejor opta por resinas “tough” o “ABS-like”.
Refrigeración: el Zero 2 W se calienta
La Zero 2 W monta un procesador de cuatro núcleos bastante más potente que el de su predecesora, y bajo carga sostenida sube de temperatura hasta el punto de sufrir throttling (la frecuencia baja para no quemarse). Meterla en una caja cerrada sin pensar en esto solo empeora las cosas. El diseño térmico no es un extra, es parte del diseño.
- Añade rejillas de ventilación en la tapa superior e inferior, con ranuras de 1,5-2 mm.
- Deja espacio interior para montar un disipador de aluminio sobre el SoC (calcula 3-4 mm extra de altura).
- Si el proyecto exige rendimiento continuo, diseña una zona de montaje para un ventilador de 30 × 30 mm.
- No tapes por completo el conector CSI: las cámaras también generan calor y necesitan su propio respiro.
Acceso a conectores y cabecera GPIO
Una carcasa que solo protege pero no deja trabajar con la placa es, en la práctica, media carcasa.
- Diseña aberturas exactas para el mini HDMI, los dos micro USB y el microSD, con 0,5 mm de margen extra.
- Deja la cabecera GPIO accesible desde arriba: una ventana con tapa removible funciona bien, o simplemente una fila de orificios pensados para cables jumper.
- Si usas cámara, reserva una ranura para el cable plano del CSI que no lo obligue a doblarse en ángulos agresivos, esos cables se dañan con facilidad.
Flujo de trabajo CAD y validación
En Fusion 360 o FreeCAD el proceso es más o menos así: modelas la placa como un bloque de 65 × 30 mm, con los conectores representados como prismas de referencia. Luego diseñas la caja alrededor respetando las holguras definidas antes. Y solo al final añades los clips, no al revés. Exporta a STL o STEP e imprime en PETG, 0,2 mm de capa, 3 perímetros como mínimo.
Comprueba siempre tres cosas: que las dos mitades encajen con un clic audible, que no quede juego lateral entre ellas y que la placa no baile dentro de la caja. ¿El clip se siente demasiado duro al cerrar? Reduce el espesor de la viga un 10%. ¿Queda flojo? Aumenta un poco la penetración del gancho. Son ajustes de minutos, no hace falta rediseñar toda la pieza.
Conclusión
Diseñar carcasas snap-fit para la Raspberry Pi Zero 2 W es, en el fondo, un ejercicio de equilibrio: medidas exactas, tolerancias realistas y el material adecuado según el uso que le vayas a dar. Con clips en voladizo bien dimensionados, holguras de 0,2-0,3 mm, PETG como base y una estrategia de refrigeración pensada desde el principio, el resultado es una caja ligera, reutilizable y sin tornillos que protege la placa sin sacrificar su rendimiento. Empieza por un prototipo pequeño, ajusta en iteraciones cortas, y en un par de vueltas tendrás un cierre a la altura de un producto comercial.